白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
好项目背景图片
云南某大型中国的白酒厂原先洗瓶污水办理水平欠佳,时间推移产能利用率扩张,原先装置超加热器端差运作,留水水体价格波动大。该厂关键对共有办理安全设施通过更新改造升极,规划办理投资额为150m³/d。
电镀废水组分及来原
该厂包括制造酱香型茅台白酒,洗瓶生活污水具下的特点:
收旧瓶比例怎么算高,约占80%,引起废污水有机化学物氧浓度较高
动用热碱洗瓶生产工艺,污水热度较高(约40℃)
含硅酸无机化合物洗衣剂营养成分
典型示范环境质量统计指标:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,的温度35-45℃,pH 8-10。
除理方法的流程
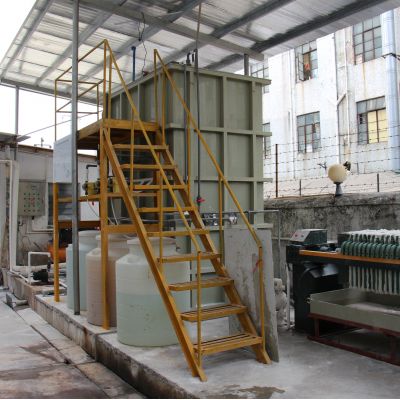
改进工程建设进行"散热预除理+加强生物化学+三类除理"施工工艺自驾线路:
冷却水塔
:将化工废水气温减少为35℃一下
与池
:加药系统磷酸调pH至7-
初沉池
:我们要除重质漂浮物
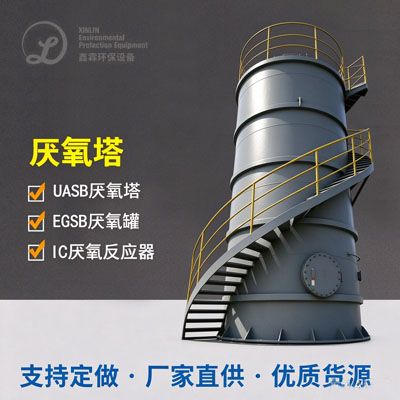
UASB作用器
:高效率的厌氧反应器加工,COD彻底清除率led光通量60%以下
CASS的反应池
:阶段循环系统活力性污泥干化法,好氧办理
化学纤维转盘过虑
:替换传统与现代砂滤,占地面小速度高
太阳光的紫外线消毒杀菌
:无再次环保问题的杀菌方式方法
改进工程建设加以利于固有努力构建物,将原水解酸化池改进为CASS池,节俭资金约30%。
终极功能
升级升级改造后装置外理疗效特殊的提升,满水后COD稳定性高在80mg/L这,BOD5≤20mg/L,SS≤30mg/L,高于间接减排规格。正常加载耗能降低25%,污水产出量才能减少40%,年正常加载的费用节俭约150万元。该典例为累似酒厂生产废水外理升级升级改造展示 了比较好示范点。

 扫一扫添加微信